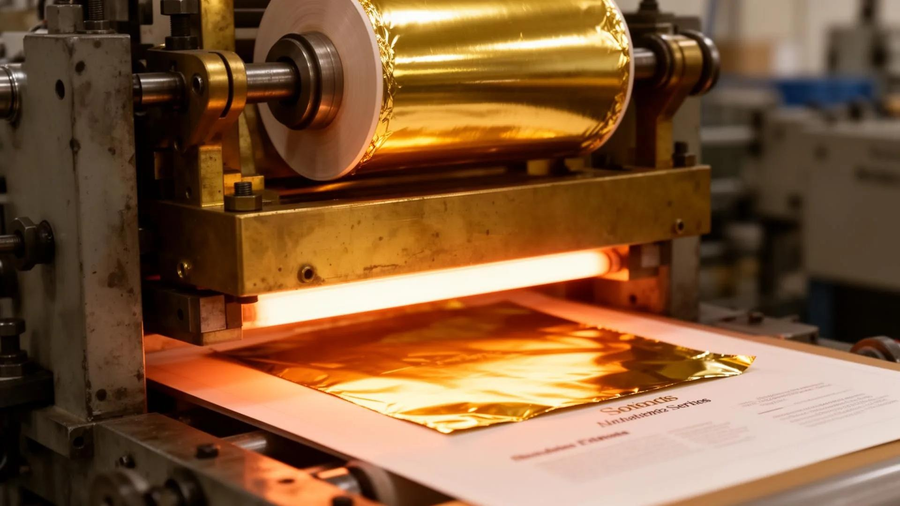
同一台机器、同一种纸,三种箔料的可用温度区间差了 30℃,压错温度就是漏烫或糊版。
温度不是越高越好
亮金箔的转印层薄,105-115℃ 就能稳定附着,超过 120℃ 容易出现边缘溢金,细线条会“胖”0.05mm 左右。雾金箔的胶层厚,需要 120-135℃ 才能完全熔融,温度低了就是一片一片的漏烫。
镭射金对温度最敏感,窗口只有 8℃ 左右,我们把它固定在 118℃,并且要求同一批货不换箔卷,换卷必须重新烫 20 只确认。
压力与停留时间怎么配
压力按烫印面积算,每平方厘米 1.2-1.8kg 是常用区间;面积越小压力越要控制,否则细线会被压塌。停留时间 0.3-0.5 秒,纸张克重越高停留越长。
我们给每种常用面纸建了一档参数:157g 铜版 + 亮金 = 110℃ / 1.5kg·cm⁻² / 0.35s;200g 哑粉 + 雾金 = 128℃ / 1.7kg·cm⁻² / 0.45s。换批时直接调档,先烫 20 只做胶带测试。
怎么判断附着力够不够
用 3M 胶带在烫金面压紧后快速撕起,箔层不掉即为合格。批量生产中每 500 只抽 3 只做这个测试,比等客户投诉便宜得多。
本次记录的数据要点
- 亮金 105-115℃,超过 120℃ 细线会溢金
- 雾金 120-135℃,温度不足即漏烫
- 镭射金窗口约 8℃,固定 118℃ 并禁止中途换箔卷
- 压力 1.2-1.8kg/cm²,停留 0.3-0.5 秒,按克重递增
以上数据来自 2026-08 的车间记录,随批次与材料可能有小幅波动。若需针对具体盒型核算,可把尺寸与工艺发给工艺组,我们按实物条件重新测算。