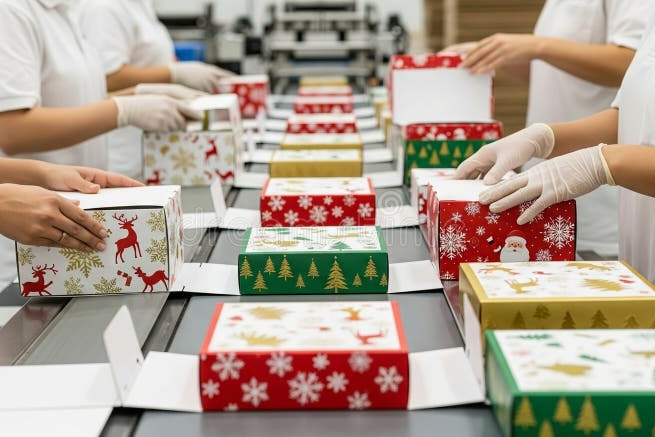
节庆单集中在八月到十月,手工装配位到底能出多少货,取决于内衬结构与盒型复杂度,而不是人多。
先算节拍,再谈人数
装配位的节拍由三件事决定:内衬是否需要分格、盒盖是否需要试开合、外箱是否需要单只入袋。以 220×160×70mm 的天地盖盒加 EVA 三格内衬为例,一名熟练工完成装内衬、放产品、合盖、入袋四步,稳定节拍是 52 秒一只,8 小时有效工时按 7 小时计,单工位日产约 480 只。
换成纸托内衬、免入袋的款式,节拍能压到 38 秒,单工位日产 660 只。反过来,如果是磁吸盒还要逐只试开合,节拍会掉到 70 秒以上,日产只剩 360 只。排产时如果不区分盒型,给出的交期一定是假的。
我们怎么排一条线
念金的装配线按盒型分组,同一天只跑一到两个结构相近的款式,减少换型损耗。换型时间按 40 分钟计,包含清理工位、换内衬料盒、调整工装。旺季插单只插在换型的空档里,不打断正在跑的批次。
每条线配一名巡检,每小时抽 5 只检查盖底缝隙、内衬松紧与表面划伤。抽检不合格就停线调整,避免整批返工。
旺季前的三个准备动作
七月开始备内衬与灰板,八月前完成 60% 的面纸印刷,九月只做装配与出货。这套节奏跑了三年,节庆单的准时交付率从 82% 提到 96%。
本次记录的数据要点
- 天地盖 + EVA 三格:52 秒/只,单工位日产约 480 只
- 纸托内衬免入袋:38 秒/只,单工位日产约 660 只
- 磁吸盒需试开合:70 秒/只,日产约 360 只
- 换型时间按 40 分钟计,旺季插单只插空档
以上数据来自 2026-09 的车间记录,随批次与材料可能有小幅波动。若需针对具体盒型核算,可把尺寸与工艺发给工艺组,我们按实物条件重新测算。